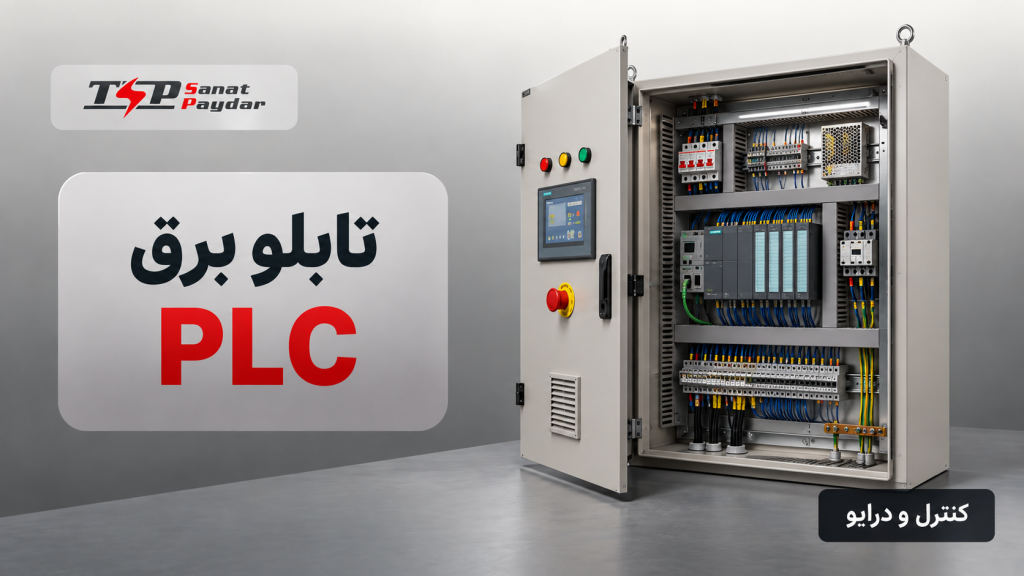
تابلو PLC یک تابلو کنترل صنعتی است که برای اجرای منطق کنترلی، دریافت سیگنالهای فیلد و ارسال فرمان به تجهیزات فرآیندی استفاده میشود. در این تابلو، PLC در کنار منبع تغذیه، ماژولهای I/O، تجهیزات حفاظتی، رلههای واسط، ترمینالها، شبکه ارتباطی و گاهی HMI یا تجهیزات ارتباط با DCS قرار میگیرد.
صفحه تابلو برق PLC و کنترل صنعتی مرجع اصلی خدمات طراحی و ساخت این نوع تابلو در توازن صنعت است.
تابلو PLC چه وظیفهای دارد؟
PLC سیگنالهای ورودی مانند وضعیت کلیدها، سنسورها، لیمیتسوئیچها، ترانسمیترها و تجهیزات حفاظتی را دریافت میکند. سپس مطابق برنامه و منطق تعریفشده، خروجیهایی برای کنتاکتور، شیر برقی، درایو، آلارم، رله یا سایر تجهیزات صادر میکند.
در پروژههای فرآیندی، تابلو PLC معمولاً بخشی از یک سیستم بزرگتر است و باید با MCC، VFD، ابزار دقیق و سیستمهای مانیتورینگ هماهنگ باشد.
اجزای اصلی تابلو PLC
- PLC و CPU: هسته پردازش و اجرای برنامه کنترلی.
- ماژولهای DI/DO/AI/AO: برای دریافت و ارسال سیگنالهای دیجیتال و آنالوگ.
- منبع تغذیه 24VDC: تغذیه PLC، سنسورها و مدارهای کنترل.
- رلههای واسط: برای جداسازی، افزایش ظرفیت کنتاکت و تسهیل سرویس.
- ترمینالها: اتصال منظم کابلهای فیلد و تجهیزات داخلی.
- سوئیچ شبکه: در پروژههای Ethernet/Profinet/Modbus TCP یا شبکههای مشابه.
- SPD و حفاظت: بسته به حساسیت پروژه برای حفاظت مدارهای تغذیه و سیگنال.
- HMI: در صورت نیاز برای نمایش وضعیت، فرمان و تنظیم پارامترها.
طراحی I/O و رزرو آینده
قبل از انتخاب PLC باید I/O List پروژه بررسی شود. تعداد سیگنالها، نوع ورودی و خروجی، ولتاژ کاری، ایزولاسیون، سرعت موردنیاز و تعداد کانالهای رزرو در معماری سیستم اثر دارند. در پروژههای صنعتی معمولاً درصدی رزرو برای توسعه آینده در نظر گرفته میشود تا اضافه شدن چند سیگنال جدید نیازمند تعویض کامل سختافزار نباشد.
تفکیک قدرت و کنترل
کابلهای سیگنال و ارتباطات نباید بدون ملاحظه در کنار کابلهای قدرت و خروجی VFD عبور کنند. رعایت فاصله، مسیرهای مجزا، شیلدینگ و ارت صحیح باعث کاهش نویز و خطاهای متناوب در سیگنالهای آنالوگ و شبکه میشود. این موضوع بهخصوص در ورودیهای 4-20mA، پالس و ارتباطات سریع اهمیت دارد.
تغذیه 24 ولت و قابلیت اطمینان
منبع تغذیه 24VDC باید بر اساس بار واقعی، جریان راهاندازی تجهیزات، حاشیه رزرو و شرایط دمایی انتخاب شود. در پروژههای حساس ممکن است Redundancy Module، دو منبع تغذیه، UPS DC یا دیود ORing برای افزایش قابلیت اطمینان استفاده شود.
رله واسط چه زمانی لازم است؟
استفاده از رله واسط همیشه اجباری نیست، اما برای جداسازی الکتریکی، حفاظت خروجی PLC، تبدیل سطح ولتاژ، افزایش تعداد کنتاکت یا سادهتر شدن تعمیرات میتواند مفید باشد. انتخاب رله باید بر اساس نوع بار، جریان کنتاکت و ولتاژ کویل انجام شود.
شبکه صنعتی و ارتباط با تجهیزات
PLC میتواند با VFD، پاورمتر، Remote I/O، HMI و سیستم بالادست از طریق شبکه صنعتی ارتباط داشته باشد. انتخاب توپولوژی، سوئیچ صنعتی، آدرسدهی، افزونگی و نوع کابل باید از مرحله مهندسی مشخص شود. برای سیستمهای گستردهتر، صفحه اتوماسیون و کنترل صنعتی نیز مرتبط است.
تست I/O و FAT
یکی از مهمترین مراحل تحویل تابلو PLC، تست ورودی و خروجی است. در I/O Test صحت ترمینال، سیمکشی، آدرس نرمافزاری و عملکرد هر سیگنال بررسی میشود. در FAT نیز منطقهای اصلی، اینترلاکها، آلارمها و ارتباطات قابل تست در کارخانه کنترل میشوند.
مدارک موردنیاز برای طراحی تابلو PLC
- I/O List و Instrument List
- Control Philosophy یا Functional Description
- Network Architecture
- Cause & Effect در صورت نیاز
- نقشههای Loop و Wiring
- مشخصات برق و شرایط محیطی
برای بررسی پروژه کنترل یا اتوماسیون، مدارک فنی را از طریق فرم RFQ و درخواست پروژه ارسال کنید.